Artykuł sponsorowany
Od próbki do akceptacji partii — jakie testy wyłapują wady wyprasek i opakowań termoformowanych
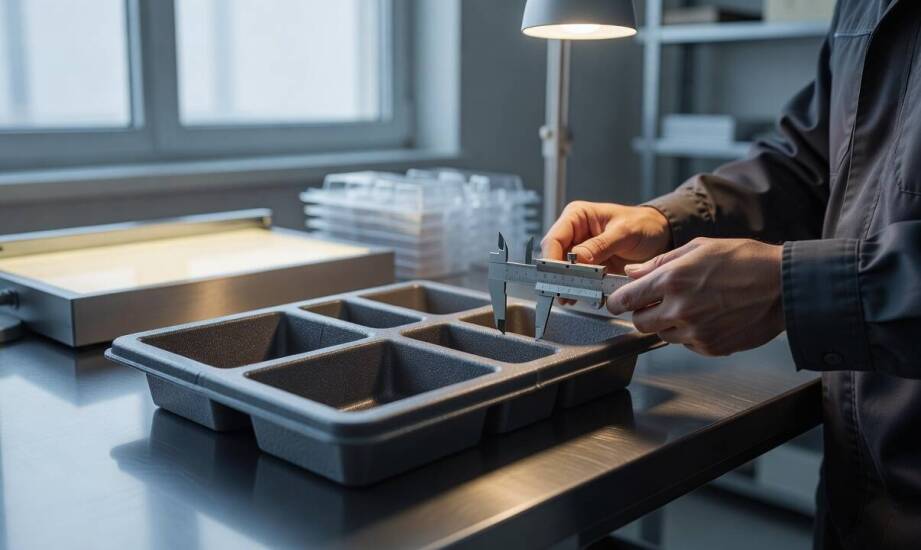
Odbiór partii próbnej wyprasek lub opakowań termoformowanych stanowi krytyczny moment wdrożenia nowego projektu. Kilka odchyleń od specyfikacji wystarcza, by wstrzymać uruchomienie serii i skierować zlecenie do korekty formy lub modyfikacji parametrów procesu. Odbiorca sprawdza wówczas zgodność gotowego detalu z rysunkiem technicznym oraz zakładanymi wymogami użytkowymi. Taka weryfikacja skutecznie chroni przed kosztami późniejszych reklamacji i przestojami na linii montażowej.
Przeczytaj również: Porównanie ekogroszku i węgla orzecha jako paliw do ogrzewania domu
Jakie wady ujawnia wzrokowa kontrola wyprasek i opakowań?
Pierwszy przegląd partii próbnej pozwala wychwycić defekty widoczne bezpośrednio na powierzchni materiału. Wtrysk niepełny, potocznie określany jako niedolew, powstaje na skutek niewystarczającego wypełnienia gniazda formy tworzywem. Wynika to zazwyczaj z błędów w odpowietrzaniu narzędzia lub podania zbyt małej dawki surowca. Odkształcenia i wypaczenia docelowego kształtu pojawiają się pod wpływem naprężeń termicznych oraz nierównomiernego chłodzenia wypraski. Zjawisko to nierzadko pociąga za sobą konieczność optymalizacji kanałów chłodzących wewnątrz bloku stalowego.
Przeczytaj również: Dlaczego pianka do wypełniania walizek to dobry wybór?
Kolejnym obszarem oceny wizualnej jest weryfikacja estetyki powłoki. Ślady po pracy frezarki, linie łączenia strumieni polimeru czy przypalenia gazowe przyjmują postać widocznych smug lub ciemniejszych plam na detalu. Przebarwienia oraz uszkodzenia krawędzi, w tym powstawanie tak zwanych wypływek, wskazują najczęściej na nieszczelność formy lub zastosowanie zbyt wysokiego ciśnienia wtrysku. W przypadku opakowań termoformowanych podobne nieprawidłowości przyjmują postać nierównomiernych krawędzi blistrów oraz miejscowych przegrzań struktury folii.
Przeczytaj również: Opaski zabezpieczające w przemyśle spożywczym: kluczowe funkcje i zastosowania
Ocena geometrii gotowego detalu ujawnia ryzyko wystąpienia poważnych problemów montażowych. Dzieje się tak zwłaszcza w sytuacji, gdy dana część musi precyzyjnie współpracować z innymi elementami całego zespołu. Zamiast wyznaczać jeden uniwersalny próg błędu, inżynierowie przypisują detalowi konkretną klasę tolerancji. Dzieje się tak, ponieważ ostateczne wartości odchyleń zależą od skomplikowania geometrii, użytego polimeru oraz specyfiki procesu. Różnice wymiarowe przekraczające wyznaczone progi uniemożliwiają poprawne spasowanie mechanizmu, wywołując luzy lub groźne naprężenia. Kontrolę przeprowadza się przy użyciu mikrometrów lub maszyn pomiarowych CMM, które porównują rzeczywiste wyniki z zapisanym modelem CAD.
Jakie testy funkcjonalne potwierdzają jakość detali?
Sprawdzenie właściwości użytkowych weryfikuje siłę docisku zatrzasków, ogólne dopasowanie profilu oraz wytrzymałość mechaniczną gotowego wyrobu. Badanie tacek i blistrów uwzględnia przede wszystkim siłę potrzebną do zamknięcia wieka oraz odporność tworzywa na wielokrotne odginanie. Badanie szczelności, wykonywane zazwyczaj metodą ciśnieniową lub bąbelkową, potwierdza brak mikropęknięć w opakowaniach przeznaczonych do izolacji substancji płynnych. Sztywność oraz odporność na odkształcenie pod obciążeniem bada się z użyciem prób ściskania. Ma to szczególne znaczenie podczas przewozu delikatnych komponentów, gdzie ugięcie blistra grozi uszkodzeniem zawartości.
Badania w branży spożywczej skupiają się na bezpieczeństwie chemicznym i zachowaniu rygorystycznych norm. Analiza migracji globalnej określa ścisły limit przenikania na poziomie 10 miligramów substancji na decymetr kwadratowy powierzchni plastiku przeznaczonego do kontaktu z żywnością. Równolegle laboratoria przeprowadzają testy kompatybilności. Mają one udowodnić, że wypraska nie wpłynie negatywnie na produkt i nie ulegnie szybkiej degradacji. Ocenia się również podatność struktury na czyszczenie poprzez laboratoryjną symulację procesów mycia i dezynfekcji.
Sektor elektroniki oraz urządzeń AGD stawia przed dostawcami własny zestaw wymagań technologicznych. Detale osłonowe i konstrukcyjne muszą wytrzymywać określone obciążenia mechaniczne bez trwałej utraty pierwotnego kształtu. Gwarantuje to precyzyjne pozycjonowanie podzespołów wewnątrz docelowej obudowy. Restrykcyjne wytyczne sprawiają, że produkcja plastikowych elementów wymaga odpowiedniego doboru parametrów wtryskarki już na wczesnym etapie strojenia formy. Inżynierowie przeprowadzają wówczas serię pomiarów weryfikujących zachowanie surowca w zakładanym środowisku pracy. W zakładzie produkcyjnym Inject Plast procesy kształtowania tworzyw sztucznych uwzględniają te rygorystyczne wskaźniki od momentu opracowywania koncepcji narzędzia. Trzyetapowa weryfikacja i organizacja pracy oparta o certyfikat ISO 9001:2015 ułatwiają zachowanie powtarzalności wymiarowej w każdej wypuszczanej partii towaru.
Skrupulatna weryfikacja wszystkich kluczowych parametrów potwierdza spójność partii próbnej z założeniami projektowymi i potrzebami docelowego odbiorcy. Rzetelne przeprowadzenie badań wizualnych oraz funkcjonalnych zdejmuje z dostawców ryzyko reklamacji montażowych. Zapewnia to stabilność całego łańcucha zaopatrzenia w branży przemysłowej i pozwala na bezpieczne wdrożenie detalu do produkcji wielkoseryjnej.
Kategorie artykułów
Polecane artykuły

Jakie korzyści przynoszą przepływowe korki przy naprawach kanalizacyjnych?
Przepływowe korki do testowania rurociągów to innowacyjne rozwiązanie w dziedzinie napraw kanalizacyjnych, które zyskują na popularności w różnych branżach. Dzięki swojej konstrukcji skutecznie blokują przepływ wody, co jest kluczowe podczas prac serwisowych. HMB Handel Maszynami Budowlanymi Marcin

Różnorodność stylów i materiałów w przeciwsłonecznych markowych okularach
Okulary przeciwsłoneczne mają na celu ograniczenie wpływu promieniowania UV na oczy oraz poprawę komfortu widzenia w jasnym otoczeniu. Przy wyborze można zwrócić uwagę na produkty opisane przez producenta jako zapewniające określone parametry i poziom filtracji. Salon Optyczny Grety prezentuje marko